

Informações de contato
-
 Estrada Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Obtenha uma cotação
Custo típico de um molde de fundição sob pressão: o que os compradores devem esperar e por que isso varia
2026-08-20
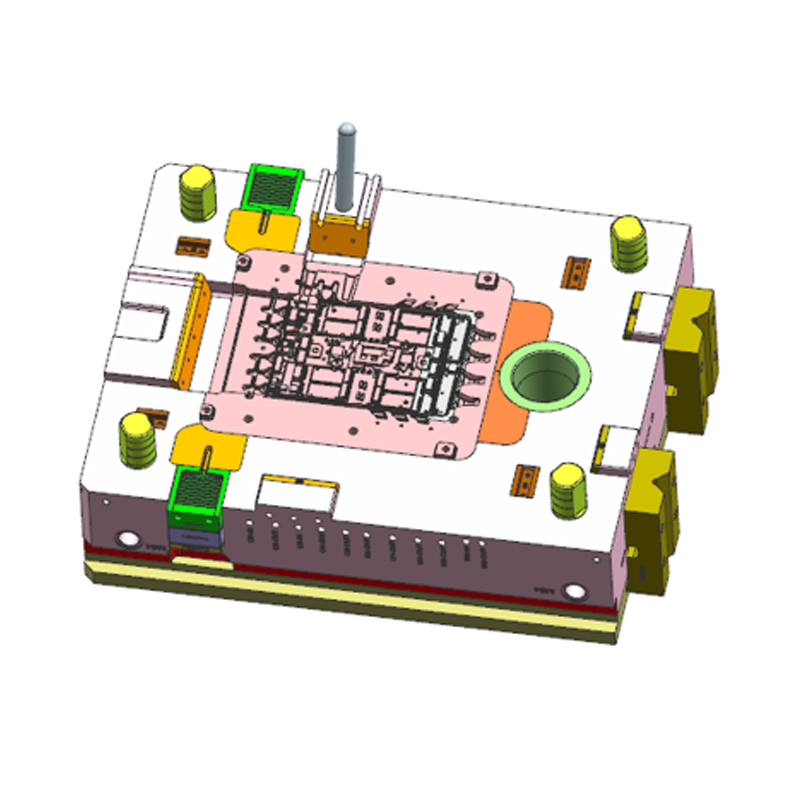
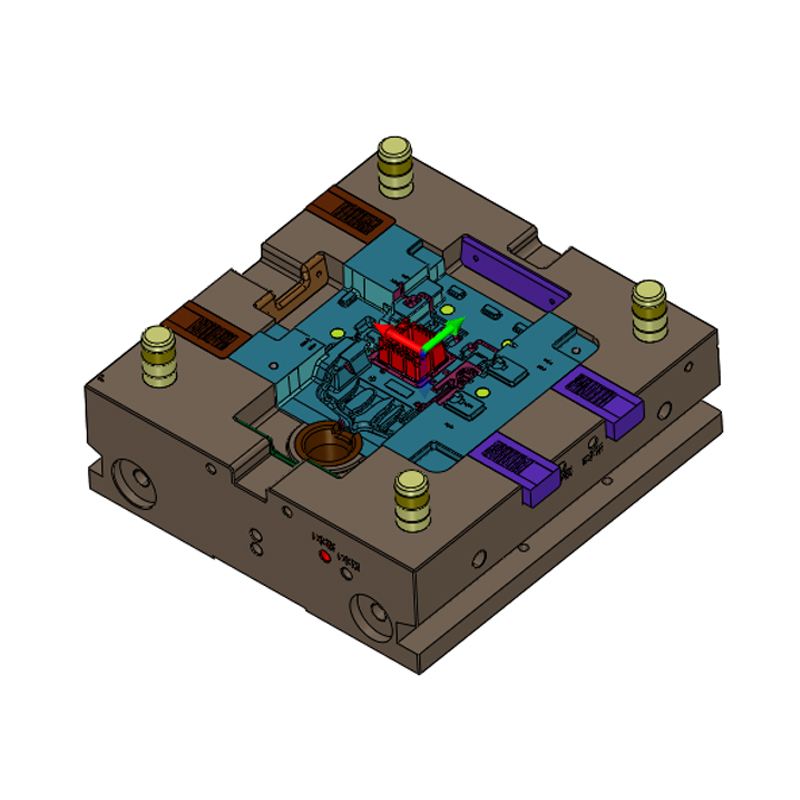
Imagine que você está adquirindo uma peça fundida para um novo componente automotivo. Você envia o mesmo arquivo CAD para três fornecedores de moldes e suas cotações para a ferramenta chegam a US$ 8.500, US$ 22.000 e US$ 46.000. Qual deles está certo? A verdade é que nenhum deles pode ser julgado apenas pelo número. O custo típico de um molde de fundição sob pressão é uma faixa, não um ponto: ferramentas simples de liga de zinco podem custar cerca de US$ 3.000, enquanto uma matriz complexa de alumínio ou magnésio com vários slides, inserções e resfriamento interno pode facilmente chegar a US$ 100.000 ou mais.
A razão para essa disseminação é que um molde de fundição sob pressão é uma peça de equipamento de produção de engenharia personalizada, não uma mercadoria. Seu preço reflete a geometria da peça, a liga que está sendo fundida, o volume de produção esperado, o número de cavidades, a vida útil exigida da ferramenta e o nível de controle do processo necessário para manter tolerâncias rígidas. Este artigo explica como os custos dos moldes são estruturados, o que aumenta ou diminui os números e como os compradores podem fazer um orçamento de forma realista e evitar erros dispendiosos.
Compreender como os preços dos moldes são construídos é o primeiro passo para um orçamento realista. Um molde de US$ 5.000 e um molde de US$ 90.000 podem ser chamados de “ferramentas de fundição sob pressão”, mas são diferentes em quase todos os sentidos físicos e de engenharia. Vamos analisar os principais geradores de custos.
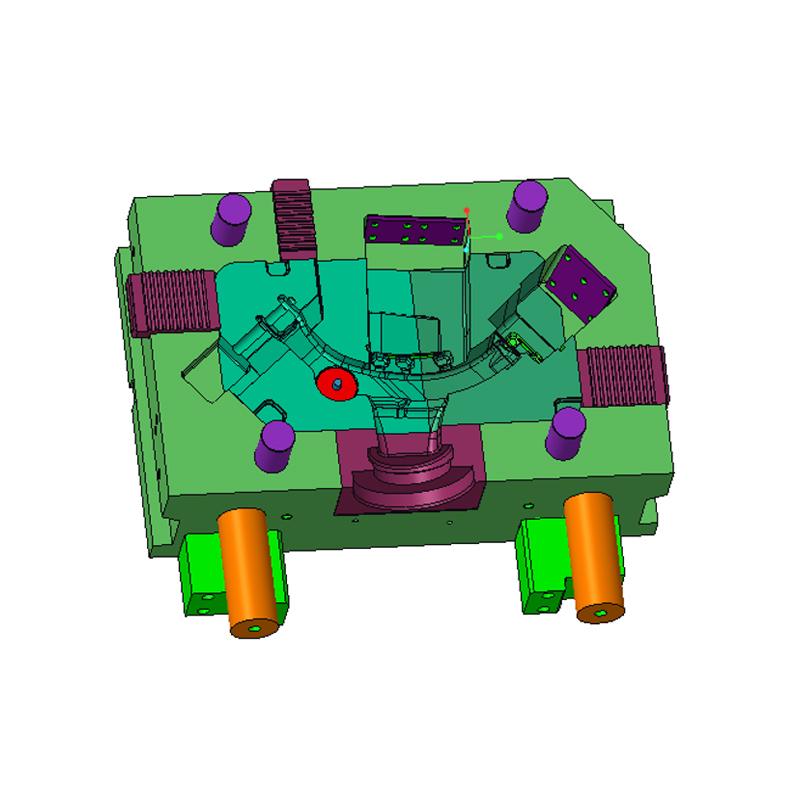
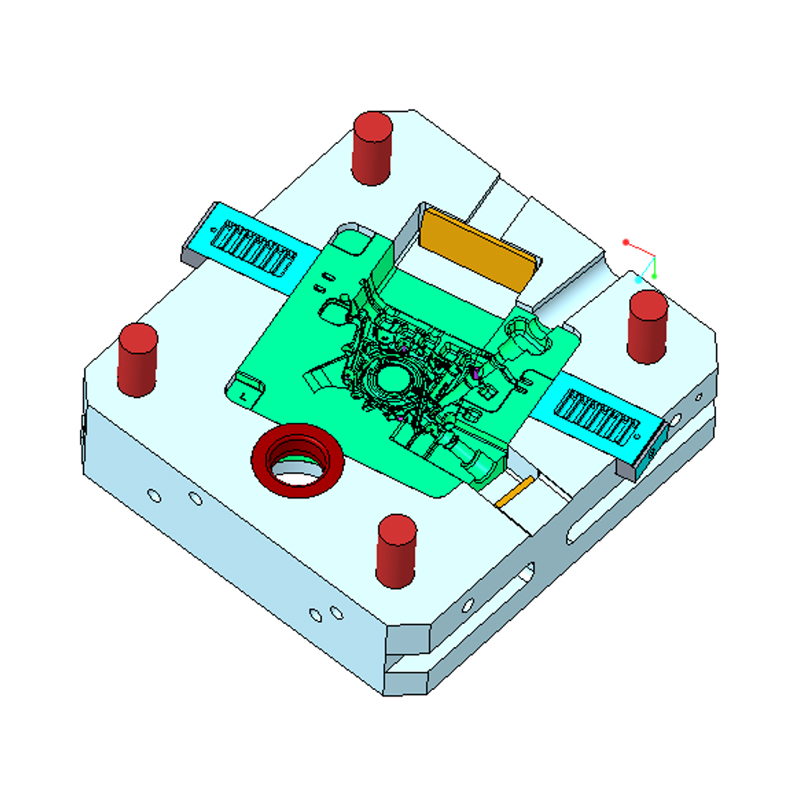
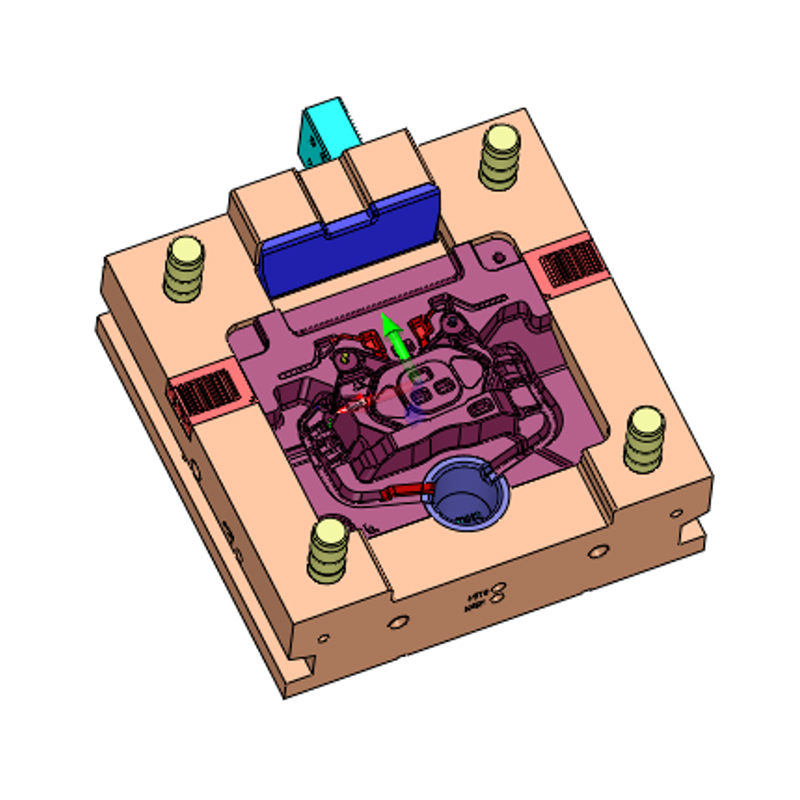
O tamanho físico do molde é o fator mais óbvio. Uma pequena caixa de controlador eletrônico pode caber em uma base de molde de 300 mm por 300 mm, enquanto uma caixa de transmissão completa ou caixa de motor pode exigir uma base de molde que mede mais de 1.200 mm em uma direção. O volume do aço cresce com o quadrado da área ocupada e aproximadamente linearmente com a espessura. Um molde maior significa mais aço para molde, mais horas de usinagem, CNCs maiores e, muitas vezes, uma máquina de fundição sob pressão maior para amostragem. Não é incomum que um molde pequeno pese menos de 300 kg e um molde automotivo grande pese mais de 5 toneladas.
Para um produto típico, como um suporte automotivo, a pegada do molde pode ser moderada, mas para componentes estruturais como uma torre de choque ou uma bandeja de bateria, o envelope da peça por si só pode dobrar o custo do ferramental em comparação com uma peça pequena igualmente complexa. Os compradores muitas vezes subestimam o impacto das dimensões gerais porque se concentram no número de recursos e não no tamanho base.
A contagem de cavidades é uma decisão central em todo projeto de molde. Um molde de cavidade única produz uma peça por ciclo; um molde de duas cavidades produz duas, e um molde de oito cavidades pode produzir oito se o canal e o sistema de passagem forem cuidadosamente equilibrados. Cada cavidade adicional aumenta o tamanho da base do molde e o volume do aço, duplica ou triplica a complexidade da usinagem e torna o projeto de resfriamento e enchimento mais difícil de otimizar.
Em termos práticos, passar de uma cavidade para duas normalmente acrescenta 40% a 60% ao custo do molde, e não 100%, porque alguns componentes, como a base do molde, a bucha de entrada e as placas de ejeção, são compartilhados. No entanto, passar de quatro para oito cavidades é menos eficiente em termos percentuais e pode adicionar 70% ou mais porque a ferramenta deve ser reprojetada com um espaço maior e um sistema de canal mais complexo. Algumas peças de zinco de alto volume usam ferramentas multideslizantes com 12 ou mais cavidades, e esses moldes podem ser surpreendentemente caros devido aos intrincados mecanismos de deslizamento e aos requisitos de alinhamento preciso.
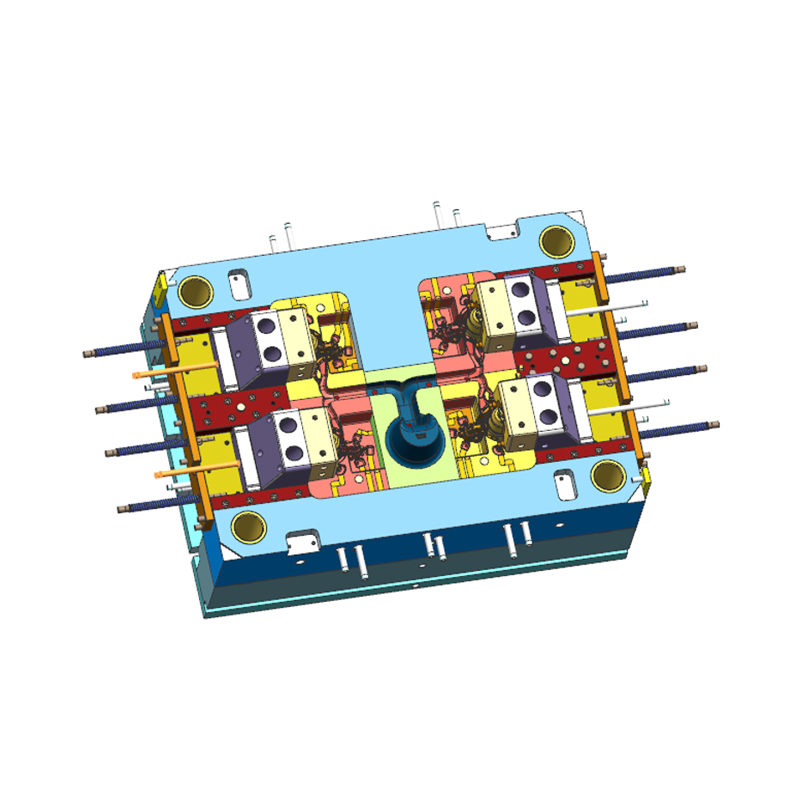
A complexidade geométrica da peça determina quantos elementos móveis o molde deve conter. Um corte inferior, um orifício lateral ou uma rosca externa requer um deslizamento (também chamado de núcleo de ação lateral). Cada corrediça adiciona uma inserção de aço endurecido, um corpo da corrediça, pinos guia, cunhas angulares, atuação hidráulica ou mecânica e linhas de água adicionais. Um molde simples sem lâminas é o mais barato; um molde com quatro grandes corrediças hidráulicas pode custar entre US$ 15.000 e US$ 40.000 apenas nos mecanismos de corrediça.
Núcleos que criam cavidades internas também geram custos. Os núcleos profundos devem ser resfriados internamente para evitar a porosidade de contração, o que exige a perfuração de longos canais de água ou o investimento em insertos de núcleo fabricados com aditivos. Insertos removíveis que podem ser trocados por diferentes variantes da mesma peça adicionam outra camada de custo, mas podem economizar dinheiro se você planejar vários números de peças semelhantes.
Em nossa própria oficina de moldes, frequentemente vemos uma peça semelhante com diferentes padrões de furos. Um cliente pode escolher um molde familiar com insertos intercambiáveis para lidar com três variantes; o investimento inicial é maior, mas a variação do custo por peça é menor. Outro cliente pode insistir em três moldes dedicados, o que proporciona maior produção, mas um orçamento total de ferramentas muito maior. Ambas as abordagens são válidas e a escolha correta depende do volume anual e da estratégia de preços.
O material selecionado para o núcleo e cavidade do molde é um item importante. O aço para ferramentas H13 é o carro-chefe para fundição sob pressão de alumínio e magnésio, mas classes premium como DAC55, SKD61 ou H13 importado com maior limpeza e melhor isotropia custam mais por quilograma. O custo do aço geralmente representa apenas 15% a 25% do custo total do molde, mas influencia fortemente a vida útil e a confiabilidade da ferramenta.
O tratamento térmico adiciona outra carga significativa. O endurecimento a vácuo, vários ciclos de revenimento e alívio de tensão são necessários para atingir a dureza necessária (normalmente 44 a 52 HRC para H13) e para minimizar a distorção. Após o tratamento térmico, geralmente há uma operação de usinagem de acabamento ou usinagem por descarga elétrica (EDM), o que aumenta ainda mais o custo. Alguns moldes de alta vida útil também exigem nitretação ou um revestimento físico de deposição de vapor, como TiAlN, nas superfícies do núcleo e da cavidade, acrescentando US$ 2.000 a US$ 8.000, dependendo da área de superfície.
A decisão de usar um aço mais barato que possa sobreviver a 50.000 tiros, em comparação com um aço premium classificado para 200.000 tiros, altera drasticamente o preço inicial. Para um protótipo ou pré-produção, uma opção mais barata pode ser justificada. Para um programa automotivo de longa duração, o investimento inicial mais elevado costuma ser a escolha mais econômica quando você calcula o custo total por peça boa.
O tempo do ciclo de fundição sob pressão é amplamente controlado pelo resfriamento. Um molde com linhas de água estrategicamente posicionadas remove o calor mais rapidamente, reduz o tempo de ciclo e melhora a qualidade da peça, evitando pontos quentes e rachaduras por contração. No entanto, adicionar canais de refrigeração não é fácil. A furação profunda é usada para linhas retas, mas os canais curvos requerem uma pastilha usinada que é então selada com bujões ou uma placa soldada a vácuo.
O resfriamento conformal, onde as pastilhas são impressas em 3D com caminhos internos complexos que seguem o contorno da peça, é cada vez mais popular para fundição sob pressão de liga de alumínio. Essa tecnologia pode reduzir o tempo de ciclo em 15% a 30%, mas a produção das pastilhas é cara e muitas vezes exige uma verificação separada da vida útil. Um molde com algumas pastilhas resfriadas conformalmente pode custar de 10% a 20% mais do que um molde resfriado convencionalmente, mas o retorno em produtividade pode compensar essa diferença em poucos meses.
O resfriamento também afeta o comportamento de fadiga térmica do molde. O resfriamento deficiente leva à verificação antecipada do calor, o que reduz a vida útil do molde e aumenta o tempo de inatividade para manutenção. Investir num bom design de refrigeração é uma das formas mais eficazes de reduzir o custo total de propriedade, mas é também uma das primeiras áreas em que um fornecedor inexperiente irá poupar esforços para reduzir o orçamento.
Tolerâncias mais restritas exigem usinagem mais extensa, EDM mais precisa e encaixe e localização mais cuidadosos. Uma peça fundida típica pode ser especificada com uma tolerância linear de ±0,5 mm, mas muitas aplicações automotivas exigem ±0,1 mm em áreas críticas. Manter ±0,1 mm em um molde de aço que se expande e se move durante o processo requer construções mais robustas, análises térmicas mais detalhadas e iterações de teste adicionais. Isto pode facilmente adicionar 10% a 30% ao custo do molde.
O acabamento superficial é um driver semelhante. Se a peça precisar de uma textura específica para estética ou de um polimento espelhado para reduzir o atrito em um componente deslizante, o molde deve ser polido adequadamente, e às vezes de forma seletiva. A gravação de textura em áreas selecionadas requer mascaramento e acrescenta duas a quatro semanas de prazo de entrega, além de US$ 2.000 a US$ 6.000 por área grande. Esses custos não são visíveis no arquivo CAD se você olhar apenas a geometria, mas fazem parte da especificação e devem ser declarados no RFQ.
A mobilidade dos processos também altera os preços dos moldes. Os moldes de fundição sob pressão de alto vácuo requerem vedação adicional, canais de vácuo e um sistema de injeção especialmente projetado que evita a entrada de ar na cavidade. Esses moldes são mais caros de construir e mais sensíveis à manutenção, mas produzem peças estruturais livres de porosidade, como carcaças de baterias ou componentes de direção. O molde para um projeto de fundição sob pressão a vácuo pode ser 15% a 25% maior do que um molde convencional para uma geometria semelhante.
A fundição por compressão (ou fundição por extrusão) usa um estágio de enchimento mais lento e aplica alta pressão durante a solidificação. O molde deve suportar cargas mecânicas mais elevadas e normalmente é construído com seções de aço mais robustas e pilares-guia mais pesados. O custo adicional em comparação com a fundição sob pressão padrão é perceptível, mas as peças resultantes oferecem melhor alongamento e estanqueidade à pressão.
Como um fornecedor que construiu moldes de fundição por pressão e de alto vácuo para aplicações automotivas, podemos confirmar que a escolha do processo deve ser feita antecipadamente, antes do início do projeto do molde. Mudar de uma matriz convencional para uma assistida por vácuo após a construção do molde é quase tão caro quanto construir um novo molde.
Embora cada projeto seja único, os padrões de preços do setor podem fornecer uma noção confiável do mercado. As faixas a seguir baseiam-se nas cotações históricas que vemos no mercado e na nossa própria experiência de produção, e devem ser utilizadas apenas para orçamento e não como cotações fixas.
| Tipo de molde | Nível de complexidade | Faixa de custo típica (USD) | Contagem típica de cavidades |
|---|---|---|---|
| Molde de câmara quente de liga de zinco | Parte simples e pequena | US$ 3.000 – US$ 12.000 | 1 a 4 |
| Molde de câmara quente de liga de zinco | Multi-controle deslizante, alta complexidade | US$ 12.000 – US$ 40.000 | 6 a 16 |
| Molde de liga de alumínio | Habitação simples e pequena | US$ 5.000 – US$ 25.000 | 1 |
| Molde de liga de alumínio | Complexidade média, tamanho moderado | US$ 25.000 – US$ 60.000 | 1 a 2 |
| Molde de liga de alumínio | Grande, complexo, com escorregas e vácuo | US$ 60.000 – US$ 120.000 | 1 |
| Molde de liga de magnésio | Simples a médio (peças de direção, suportes) | US$ 30.000 – US$ 80.000 | 1 |
| Molde de liga de magnésio | Estrutural, alto vácuo | US$ 80.000 – US$ 150.000 | 1 |
Essas faixas pressupõem que o molde será construído com aço H13 padrão ou equivalente e será usado para uma vida útil de produção nominal de 80.000 a 120.000 tiros para alumínio e um pouco menor para magnésio. Se você espera 250.000 fotos ou mais, adicione um prêmio por aço de alta qualidade, resfriamento mais generoso e tratamento de superfície. Se você precisar de apenas 20.000 protótipos, poderá conseguir um molde de aço mais macio na extremidade inferior da faixa.
Para execuções de pré-produção de baixo volume, às vezes é oferecido um molde mais simples, construído com pastilhas não endurecidas ou de curta duração, com um desconto de 30%. A desvantagem é que talvez você precise reconstruir ou consertar a ferramenta após alguns milhares de disparos. Em alguns casos, essa é a decisão certa. Noutros, resulta em desperdícios e atrasos que anulam as poupanças.
Como referência, considere nossa própria linha de produtos para ferramentas de liga de zinco. Um típico Molde de fundição sob pressão de câmara quente 150t para peças de zinco com um número moderado de cavidades fica na faixa de US$ 12.000 a US$ 30.000, dependendo da geometria da peça e dos deslizamentos necessários. Esse tipo de ferramenta é comumente usado para acessórios de encanamento, caixas de fechaduras e componentes elétricos. Em comparação, um molde de zinco multideslizante de alta velocidade com 10 ou mais cavidades é um equipamento muito mais avançado e tem um preço adequado.
 Fábrica de moldes de fundição sob pressão com câmara quente personalizada 150T, fabricantes - Ningbo NKT também Ferramentas Co. de Ningbo NKT, Ltd. é um fabricante de moldes de fundição sob pressão de câmara quente 150T na China e uma fábrica personalizada, detalhes: A câmara quente 150T Di ... Ver Produto →
Quando um fornecedor lhe envia uma cotação de seis dígitos para um molde de fundição sob pressão, o número é a soma de vários pacotes de trabalho distintos. Saber o que eles incluem ajuda a comparar ofertas e identificar custos ocultos. Aqui está a repartição habitual.
Antes de qualquer metal ser cortado, a equipe de projeto de molde analisa a peça, simula o preenchimento e elabora o projeto completo da ferramenta. Isso inclui a posição da comporta, o dimensionamento do canal, os poços de transbordamento, a colocação do canal de resfriamento, o layout do sistema de ejeção e a seleção de componentes comercialmente disponíveis, como pinos ejetores e buchas de entrada. A taxa de engenharia geralmente representa de 5% a 10% do custo total do molde, mas uma peça mais complexa ou um projeto baseado em simulação pode aumentar ainda mais. Se o fornecedor oferecer um relatório DFM (projeto para capacidade de fabricação) e fizer sugestões de modificação, esse trabalho será incluído nesta fase.
Um bom designer espera realizar pelo menos duas ou três análises de projeto com o cliente. Cada alteração na geometria da peça após o início do projeto do molde pode adicionar horas de trabalho de redesenho, e é por isso que o bloqueio de dados da peça final é um marco tão crítico.
Cada molde inclui uma base, placas, pinos-guia, buchas, placas ejetoras e uma série de peças padrão. Geralmente são provenientes de fornecedores especializados de bases de moldes. Para um molde típico de fundição sob pressão de alumínio de tamanho médio, a base com estruturas de suporte pode custar apenas US$ 2.000 a US$ 10.000, e esse custo aparece como um item de linha separado em algumas citações. Bases maiores com pilares de suporte pesados e uma área de fixação generosa custam mais.
O aço real para o núcleo e a cavidade é um custo de material separado. Em uma cotação, você verá o peso e a qualidade do aço. Lembre-se de que o aço usinado representa uma pequena fração do peso final porque um grande bloco é cortado para deixar o formato da peça. Essa remoção de cavacos se reflete nas horas de usinagem e não apenas no peso do aço.
Fresamento CNC, torneamento, furação e trefilação constituem o maior elemento de custo de mão de obra e máquina. Um formato de cavidade 3D complexo requer muitas horas de trabalho CNC de 3 e 5 eixos. Os cantos internos agudos são finalizados com EDM, que é deliberadamente mais lento e preciso. Os custos de ferramentas são determinados pela área de superfície, profundidade de corte e acabamento necessário. Como regra geral, a usinagem e a EDM podem representar 40% a 60% do preço total do molde.
É aqui que aparecem as economias de escala dentro da oficina de moldes. Um fornecedor com centros de usinagem modernos de alta velocidade e fabricação automatizada de eletrodos pode produzir um molde mais preciso em menos tempo. Mas a taxa horária de uma fresadora de 5 eixos é alta, portanto, uma cotação com menos horas a uma taxa mais alta pode ser melhor do que uma cotação com muitas horas a uma taxa baixa. Examine o plano de processo citado se quiser entender as diferenças.
Após a usinagem, o molde é montado. As metades do núcleo e da cavidade são combinadas, as corrediças são encaixadas e o sistema de ejeção é ajustado. A detecção envolve a aplicação de um composto de marcação nas superfícies de contato e o ajuste do ajuste para garantir um contato uniforme. Isso pode levar dias para uma matriz complexa e é uma das fases da fabricação de moldes que mais depende de habilidade. O trabalho de bancada também inclui polimento, arredondamento de bordas e instalação de acessórios de água.
A maioria das cotações de moldes inclui um primeiro teste em uma máquina de fundição sob pressão. O fornecedor pode usar uma máquina própria ou contratar uma fundição próxima. O custo da liga de alumínio ou zinco usada no teste, a energia, o tempo do operador e a taxa horária da máquina de fundição sob pressão geralmente estão incluídos. Se forem necessárias múltiplas rodadas de amostras, poderão surgir custos adicionais. Um molde bem projetado com um fornecedor confiável pode exigir apenas duas ou três rodadas; um projeto problemático pode precisar de seis ou mais. Certifique-se de que a cotação indique quantas execuções de teste estão incluídas.
Durante a fase de amostragem, o fornecedor mede a peça, verifica encolhimento, porosidade e desvios dimensionais. Cada iteração corretiva exige que o molde seja ajustado, às vezes usinando a cavidade ou adicionando pastilhas, e isso deve ser precificado no cronograma do projeto.
O tratamento térmico às vezes é listado separadamente da usinagem, especialmente se o fornecedor comprar aço recozido e o endurecer após o desbaste inicial. Tratamentos de superfície como nitretação, revestimento PVD ou um revestimento compatível com agente desmoldante são extras. Esses tratamentos podem prolongar a vida útil do molde e melhorar a desmoldagem, mas nem sempre estão incluídos na cotação base. Peça um item de linha para evitar surpresas no final.
Os fornecedores profissionais de moldes fornecem documentação que inclui certificados de materiais, relatórios de tratamento térmico, dados de inspeção CMM e um manual de manutenção. Para programas automotivos, esta documentação é obrigatória de acordo com os requisitos do PPAP. O custo de preparação destes documentos, gestão do cronograma do projeto e realização de chamadas de revisão é geralmente uma pequena percentagem do total, mas num orçamento detalhado, deve ser identificado. Um fornecedor que oferece gerenciamento de projetos transparente com fotos e relatórios de progresso vale os poucos milhares de dólares que pode agregar.
Muitos dos custos que descrevemos são fortemente influenciados por decisões tomadas na fase de projeto da peça. Mesmo antes de enviar a RFQ, você pode definir o custo do molde otimizando a geometria da peça. Aqui estão os parâmetros de projeto mais comuns e seu impacto.
Draft é a conicidade adicionada às faces verticais para que a peça fundida possa ser ejetada sem aderir. Um ângulo de inclinação de 1° é típico para alumínio, embora 2° seja mais seguro para nervuras e núcleos mais profundos. Se a inclinação for muito pequena, o molde precisará de polimento adicional e a peça poderá apresentar marcas de arrasto. Mais importante ainda, nervuras de arrasto zero exigem ações laterais extras ou usinagem adicional, o que aumenta o custo. Revisar o rascunho antecipadamente é a maneira mais barata de economizar dinheiro.
Mudanças repentinas na espessura da parede causam vazios de contração e porosidade. O projeto do molde pode compensar adicionando inserções e resfriadores, mas isso aumenta o custo. Uma peça com espessura de parede uniforme de 3 mm é muito mais fácil de preencher e resfriar do que uma peça que salta de 2 mm a 5 mm perto de uma saliência. Manter as paredes uniformes reduz a necessidade de resfriamento interno e diminui o risco de pontos quentes.
Cada corte inferior requer um slide. Você pode reduzir o número de slides alterando a direção da linha de partição ou aceitando um recurso que requer uma operação de usinagem secundária. Por exemplo, uma rosca externa para um ressalto de sensor pode ser perfurada após a fundição, em vez de fundida no local, evitando um núcleo giratório. O custo adicional de usinagem é muitas vezes inferior ao custo de uma lâmina complexa no molde.
Quando um rebaixo é inevitável, vale a pena perguntar se ele pode ser formado com um núcleo solto que é removido manualmente após cada disparo. Esta é uma alternativa de baixo custo para peças de baixo volume, mas retarda o tempo de ciclo e pode não ser aceitável para produção de alto volume. Para peças automotivas de alto volume, uma corrediça hidráulica é a única opção confiável.
Quanto mais estreita for a tolerância, mais caro será o molde. Você pode economizar custos designando dimensões críticas que realmente precisam de ±0,1 mm e permitindo tolerâncias de fundição sob pressão padrão em outros lugares. O construtor do molde pode então concentrar a atenção da usinagem onde for importante. Muitos compradores aplicam tolerâncias rígidas a cada recurso sem justificativa, e o custo do molde aumenta com cada chamada de dimensão.
Se a peça tiver uma superfície decorativa Classe A, o molde deverá ser polido até obter um acabamento espelhado e depois texturizado, se necessário. O polimento e a gravação podem levar dias de trabalho especializado. Por outro lado, um acabamento fosco ou uma superfície usinada requerem menos polimento manual. Escolher uma área texturizada apenas em um painel pequeno, em vez de toda a peça, é outra forma de controlar custos.
A fundição em insertos roscados ou o uso de pinos de insertos removíveis adiciona complexidade de manuseio ao ciclo de fundição sob pressão. O molde deve ser projetado para carregar e reter o inserto durante a injeção, e o sistema de automação deve posicioná-lo com precisão. Isso pode aumentar o custo do molde em US$ 5.000 a US$ 20.000, dependendo do número de inserções por ciclo. Muitas vezes é mais econômico usar um furo simples na peça e usar uma operação de rosqueamento separada para a rosca, a menos que a pastilha seja necessária para resistência da montagem ou vedação.
Em nossa experiência, incentivar os clientes a revisar o projeto de suas peças de acordo com esses critérios geralmente reduz os custos totais do molde em 10% a 25% sem alterar a função do componente. O feedback do DFM da oficina de moldes não é uma tentativa de inflar o orçamento; é um caminho direto para uma ferramenta mais econômica.
O preço de compra de um molde de fundição sob pressão é apenas o ponto de partida. Ao longo de sua vida útil, você gastará dinheiro em manutenção, reparos, revestimentos e peças de reposição. Compreender a vida útil esperada do seu molde é essencial para calcular o custo real por peça.
Espera-se que um molde de fundição sob pressão de alumínio H13 padrão produza de 80.000 a 120.000 tiros bons antes que as superfícies de desgaste primárias precisem ser substituídas. Este número não é uma garantia; depende da temperatura da liga, da velocidade de injeção, do ciclo térmico e do funcionamento do sistema de resfriamento. Um molde construído com aço premium e bom resfriamento pode atingir de 150.000 a 200.000 disparos, enquanto uma ferramenta de qualidade inferior pode apresentar verificação de calor após 30.000 disparos.
As ligas de magnésio são fundidas a temperaturas um pouco mais baixas que as do alumínio, o que muitas vezes permite uma vida útil do molde um pouco mais longa se o processo for bem administrado. As ligas de zinco são as mais fáceis de moldar, e os moldes de zinco com câmara quente geralmente excedem 500.000 tiros porque a temperatura operacional é muito mais baixa. Essa é uma das razões pelas quais as ferramentas de zinco são frequentemente construídas com pastilhas endurecidas que são tratadas de forma menos agressiva do que as ferramentas de alumínio.
O principal modo de falha para moldes de fundição sob pressão é a verificação térmica, quando centenas de ciclos térmicos causam uma rede de pequenas rachaduras na superfície do molde. As rachaduras produzem defeitos superficiais na peça fundida e eventualmente causam soldagem ou aderência. A manutenção regular, incluindo polimento de rachaduras e tratamento de superfície, pode prolongar a vida útil do molde. Porém, cada ciclo de reparo tem um custo e o molde deve ser desligado durante o reparo.
Definir um orçamento de manutenção igual a 5% a 10% do preço inicial do molde por ano é uma regra razoável para moldes de alumínio e magnésio. Para o zinco, o número é menor. Este orçamento cobre novos pinos ejetores (que se desgastam), lâminas de substituição e novo polimento após uma execução de grande volume. Se você contratar o fabricante do molde para reparos, também precisará planejar a logística de devolução do molde e o tempo durante o qual não poderá produzir peças.
Alguns fornecedores oferecem acordos de manutenção de moldes. O molde é devolvido para inspeção a cada X mil disparos, e o fornecedor executa as etapas de serviço prescritas por uma taxa fixa. Isto protege o seu investimento e pode evitar longas paradas de produção. Esses acordos não são comuns em todos os mercados, mas vale a pena solicitá-los se você espera um alto volume anual.
O custo do molde por peça depende do número total de peças que você planeja produzir. Este é o cálculo mais importante em um projeto de fundição sob pressão. Aqui está um exemplo direto.
Suponha que a opção de molde A custe US$ 20.000 e produza uma peça em um ciclo de 30 segundos. A opção de molde B custa US$ 40.000, mas produz a mesma peça em um ciclo de 22 segundos porque tem melhor resfriamento e um layout de passagem diferente. A redução do tempo de ciclo economiza 8 segundos por peça. Mais de 100.000 fotos, ou seja, 800.000 segundos, cerca de 222 horas de tempo de máquina. A uma taxa de hora-máquina de US$ 80, a economia chega a US$ 17.760. Nesse caso, o molde mais caro paga a maior parte dos US$ 20 mil extras dentro do mesmo volume de produção. Se o volume for de 500 mil fotos, o investimento extra é trivial comparado à economia.
O oposto também é verdadeiro. Um molde de baixo custo com vida útil mais curta pode ser a solução certa quando você precisa de apenas 15.000 peças para um produto de nicho. Amortizado em mais de 15.000 peças, um molde de longa vida útil de US$ 45.000 pode adicionar US$ 3 por peça, enquanto um molde de vida curta de US$ 20.000 acrescenta apenas US$ 1,33 por peça. Você pode então aceitar um custo mais alto de peças de reposição. O principal fator de decisão é o volume anual e a confiança na sua previsão.
Conduza uma análise simples do ponto de equilíbrio antes de finalizar a especificação do molde. Calcule o investimento total mais o custo por peça em três volumes diferentes: seu volume esperado conservador, sua previsão base e um volume de caso alto. Se o cenário de alto volume for plausível, invista no molde de vida mais longa. Se o caso conservador for provável, reduza o investimento inicial e espere reparar ou reconstruir a ferramenta.
O mesmo princípio se aplica à contagem de cavidades. Um molde de uma cavidade pode custar US$ 30.000, enquanto um molde de duas cavidades pode custar US$ 48.000. A ferramenta de duas cavidades tem um investimento 60% maior, mas praticamente dobra a produção por hora. Em volumes elevados, a economia no tempo de ciclo justifica facilmente os US$ 18.000 extras. Em volumes baixos, o molde de uma cavidade é mais racional porque o tempo de máquina é menos gargalo.
Para obter um exemplo real do nosso portfólio de produtos, uma peça como um tubo de direção fundido em liga de magnésio é uma aplicação automotiva estrutural típica que requer estabilidade dimensional consistente em longos ciclos de produção. Nesse caso, um investimento inicial maior no molde em aço premium e resfriamento refinado é quase sempre a decisão certa porque a ferramenta deve manter tolerâncias rígidas por vários anos sem repetidos reparos de solda.
 Fábrica de tubos de direção fundidos sob pressão de liga de magnésio personalizada, fabricantes - Ningbo NK Ningbo NKT Tooling Co., Ltd. é um fabricante de tubos de direção fundidos sob pressão de liga de magnésio na China e uma fábrica personalizada, detalhes: Liga de magnésio Di ... Ver Produto →
Solicitar um orçamento de molde não é tão simples como enviar um arquivo CAD e aguardar um número. Uma cotação confiável requer uma especificação completa e, quanto mais tempo você gastar preparando essa especificação, mais precisas serão suas comparações.
A falta de informações é o motivo mais comum para cotações imprecisas. Se o fornecedor não souber o volume anual, ele pode assumir um volume maior e projetar uma ferramenta mais cara que você não precisa, ou pode assumir um volume baixo e citar uma ferramenta frágil. Se você deixar de mencionar uma operação de usinagem secundária que remove material próximo a um furo crítico, o molde pode não moldar o furo na posição correta ou pode ter um vazio de contração desnecessário.
Essas questões separarão um fornecedor profissional de um corretor. Muitas vezes, um corretor repassa a solicitação a uma fábrica e só consegue dar uma resposta vaga a questões técnicas. Um verdadeiro fabricante de moldes pode responder diretamente, fornecer um plano de processo e mostrar um exemplo de molde semelhante.
Seja cauteloso se uma cotação existente for muito inferior a qualquer outra oferta para a mesma especificação de molde. A diferença pode ser devido ao uso de aço não endurecido para o núcleo e cavidade, canais de resfriamento mínimos, ausência de EDM para detalhes de canto ou um projeto de canal não testado. Peça ao fornecedor para justificar o preço mais baixo com uma análise detalhada. Da mesma forma, se uma cotação quase não muda quando você solicita uma vida útil esperada do molde maior, o fornecedor pode não ter ajustado o projeto para atingir essa vida útil. Uma cotação realista refletirá o aumento do grau de aço e do investimento em refrigeração, com um aumento de preço significativo.
Também é importante verificar a real capacidade de produção do fornecedor. Se você estiver comprando de um fornecedor estrangeiro, peça fotos recentes da área de usinagem e uma videochamada para ver o molde sendo construído. O perfil local da nossa empresa, por exemplo, mostra uma fábrica moderna com 6.000 metros quadrados de espaço fabril e mais de 80 funcionários, o que é consistente com um fabricante de moldes sério. Mas você também deve confirmar o maquinário específico disponível para o seu projeto. Nem toda fábrica com uma máquina CNC pode construir uma matriz grande e complexa.
Escolher a cotação de molde mais baixa pode ser tentador, mas o molde é o produto que molda cada peça que você venderá nos próximos anos. As diferenças de custos entre fornecedores não são apenas margens de lucro; eles refletem a profundidade da engenharia, a capacidade de fabricação, os sistemas de qualidade e a disposição de dar suporte ao molde após a entrega.
Um fabricante de moldes experiente como Ningbo NKT Tooling Co., Ltd. traz mais do que habilidades de usinagem. Trazemos uma história que começa com um estúdio dedicado de design de moldes de fundição sob pressão em 2009, seguido por anos de construção de ferramentas de zinco e alumínio e, em seguida, expandindo para peças automotivas de liga de magnésio e moldes de alto vácuo em 2016. Esse cronograma significa que superamos os desafios de componentes estruturais de parede fina e peças de direção com tolerância restrita. Sabemos por que um molde falha e como projetar contra essa falha.
Esta experiência se traduz diretamente no custo do molde na fase de projeto. Podemos sugerir uma localização de comporta que reduza as linhas de solda, ou um arranjo de canal de resfriamento que reduza o tempo de ciclo em 15%, ou um design de deslizamento que seja mais robusto e mais fácil de manter. Essas sugestões não são gratuitas, mas reduzem o custo por peça e o risco de tempo de inatividade.
Os sistemas de qualidade também são importantes. Possuímos a certificação ISO9001, obtida pela primeira vez em 2011. Um sistema de qualidade formal cria um processo disciplinado para revisões de projeto, inspeção de materiais, medição em processo e validação final. Para clientes do setor automotivo, uma documentação consistente é essencial. Um fornecedor sem um sistema de qualidade documentado ainda pode produzir um bom molde, mas o processo não é repetível e o risco de um defeito oculto é maior.
Ao avaliar um fornecedor, considere todo o fluxo de valor. Você receberá um relatório abrangente do DFM? O fornecedor utilizará simulação de fluxo para examinar o enchimento e a solidificação? Eles fabricarão um molde de alto vácuo com a mesma atenção à vedação e à geometria? Esses recursos são cada vez mais padrão para fundição de alumínio automotivo. Por exemplo, um suporte fundido em liga de alumínio é uma peça estrutural que requer alta resistência e baixa porosidade. Um fornecedor que construiu centenas de suportes semelhantes conhecerá a proporção ideal do canal e as medidas de precaução para o controle do encolhimento.
 Fábrica de suporte fundido sob pressão de liga de alumínio personalizada, fabricantes - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. é um fabricante de suporte fundido sob pressão de liga de alumínio na China e uma fábrica personalizada, detalhes: A liga de alumínio ADC12 ... Ver Produto →
Em nossa área de produção, realizamos toda a gama de trabalhos: moldes convencionais, de alto vácuo e de fundição por compressão, bem como ferramentas de zinco com câmara quente e máquinas multi-deslizantes. Também mantemos uma visão voltada para o processo de fabricação mais amplo. Um molde para uma carcaça de motor, por exemplo, deve interagir com a inserção automática de insertos de resfriamento e usinagem subsequente. Se o fabricante do molde compreender essas etapas posteriores, poderá evitar a criação de recursos que complicam a montagem.
Ao comparar fornecedores de moldes, peça estudos de caso de peças com escala e complexidade semelhantes. Não julgue um portfólio apenas pelas belas peças moldadas. Pergunte sobre testes iniciais, desafios e como eles resolveram porosidade inesperada ou problemas dimensionais. As respostas dirão mais sobre o fornecedor do que o número na cotação.
Finalmente, lembre-se que um molde é um investimento de capital. Um molde bem construído pode ser reparado, modificado e reutilizado por vários anos ou até décadas no caso de ferramentas de zinco. Um molde mal construído pode prejudicar seu cronograma de produção e prejudicar o relacionamento com o cliente. O verdadeiro custo de um molde de fundição sob pressão inclui interrupções, atrasos e sucata que podem ocorrer após uma decisão de economia de custos tomada muito cedo.
Em resumo, não há uma resposta única para a pergunta: “Qual é o custo típico de um molde de fundição sob pressão?” A única resposta honesta é que depende da peça, da liga, do volume de produção e da especificação. Um molde simples de zinco com câmara quente pode ser produzido por menos de US$ 10.000, enquanto uma matriz grande de alumínio com múltiplas lâminas com auxílio de vácuo pode exceder US$ 100.000. O orçamento, entretanto, não deve ser definido antes de se concluir uma revisão técnica adequada da peça.
Comece com uma compreensão clara do volume anual e dos requisitos de vida útil do molde. Em seguida, contrate um fornecedor que desafiará suas suposições com um DFM detalhado e uma análise de custos. Se você estiver adquirindo uma peça para aplicações automotivas, procure um parceiro que tenha experiência comprovada com processos convencionais e avançados e que possa explicar as vantagens e desvantagens entre custo inicial e produtividade a longo prazo. Um investimento ligeiramente maior no molde é muitas vezes justificado se permitir tempos de ciclo mais curtos, menor porosidade e menos defeitos. E se não tiver certeza, peça ao fornecedor para orientá-lo em um caso semelhante, como o aplicação de fundição sob pressão de liga de alumínio em peças automotivas , que ilustra como as escolhas de design e processo controlam, em última análise, o preço que você paga.
Estrada Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Direitos autorais © Ningbo NKT Tooling Co., Ltd. Todos os direitos reservados.

