

Informações de contato
-
 Estrada Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Obtenha uma cotação
Custo típico de molde de fundição sob pressão: faixas de preços, fatores de custo e como as cotações são calculadas
2026-08-13
Uma pequena ferramenta de fundição sob pressão de liga de zinco para uma peça simples pode custar cerca de US$ 3.000 a US$ 8.000. Um molde de alumínio de tamanho médio com duas cavidades e refrigeração básica a água geralmente custa entre US$ 15.000 e US$ 50.000. Um grande molde estrutural automotivo ou de veículo de energia nova, do tipo usado para carcaça de motor, caixa de transmissão ou bandeja de bateria, pode ultrapassar US$ 100.000 rapidamente, e versões com grandes sistemas de deslizamento e resfriamento conformado foram cotadas acima de US$ 300.000. A resposta mais útil à questão não é, portanto, um número, mas uma banda. Planeje US$ 3.000 no valor mais baixo, US$ 20.000 a US$ 60.000 para a maioria das ferramentas de produção de alumínio e consideravelmente mais para matrizes automotivas complexas. Este artigo explica o que move uma cotação da parte inferior dessa faixa para o topo, por que a faixa existe e como os fornecedores realmente calculam o número que você recebe.
Um molde de fundição sob pressão não é um produto de catálogo. É uma ferramenta de precisão personalizada que começa com um conjunto de desenhos de peças do cliente, é usinada a partir de blocos de aço forjado e ajustada por meio de disparos de teste até produzir peças dentro das especificações. Como a geometria, a liga, o volume de produção, os requisitos de acabamento superficial e as expectativas de qualidade mudam a cada projeto, o preço do molde também muda. Os fornecedores não extraem preços de uma lista; eles o citam a partir de uma análise estrutural da peça e do programa de produção por trás dela.
A geometria da peça determina as dimensões externas do molde, o número de lâminas e núcleos, a profundidade e o formato da cavidade, a posição da porta e a complexidade dos canais de resfriamento. Uma peça plana em formato de caixa com laterais abertas é uma das coisas mais baratas de se usar. Uma caixa fechada com nervuras internas, ressaltos, furos perpendiculares à linha de partição e rebaixos que exigem movimentação de corrediças custa muitas vezes mais. O volume de aço, o tempo de usinagem e o risco de defeitos de fundição aumentam com a dificuldade geométrica, e os fornecedores incluem isso na cotação.
Ajuda a separar o molde das peças que ele produz. O molde é uma despesa de capital, paga uma vez e depois amortizada ao longo da vida útil da produção. O preço unitário da peça fundida reflete o tempo de ciclo, o material, a mão de obra e as despesas gerais, mas não o custo total da ferramenta. Os compradores que comparam as cotações de moldes sem comparar também o preço da peça, o volume planejado e a vida útil da ferramenta tirarão conclusões erradas. Um molde barato que requer reparos frequentes ou produz peças inconsistentes pode aumentar drasticamente o custo total. O valor real do molde é medido em tiros e não na sua fatura inicial.
Para entender por que as cotações diferem, é útil saber quanto o fornecedor deve pagar. Uma cotação de molde é construída a partir de cinco blocos principais: engenharia, aço, usinagem, componentes padrão e amostragem. Cada bloco possui sua própria estrutura de custos e perfil de risco.
A fase de engenharia inclui projeto de comporta e canal, cálculo de resfriamento, análise de projeto, compensação de encolhimento e simulação de fluxo de molde para peças exigentes. Em uma fundição automotiva complexa, o projetista também define o método de atuação do slide, a sequência de ejeção e o equilíbrio térmico do molde. O design leva horas e essas horas são cobradas. Em moldes simples, a engenharia pode representar de 5 a 10 por cento da cotação; em peças automotivas complexas de paredes finas e tolerâncias restritas, a participação pode chegar a 15% ou mais. A engenharia também acarreta riscos ocultos: um molde mal projetado pode exigir retrabalho após o primeiro teste, razão pela qual fornecedores experientes investem em simulação em vez de suposições.
Molde de aço is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
A cavidade é moldada por fresagem CNC e depois acabada por EDM ou corte de fio para cantos vivos e detalhes profundos. O tempo necessário depende da área da superfície a ser cortada, da dureza do aço e da tolerância a ser mantida. Os aços de alta dureza cortam mais lentamente e desgastam mais ferramentas. O polimento, se for necessário um acabamento superficial de alto brilho na peça fundida, acrescenta trabalho manual. A usinagem é normalmente o bloco mais caro da cotação, às vezes 30 a 40 por cento do total.
As corrediças, os núcleos, os pinos ejetores, os pilares guia, as conexões de água e o plano de separação devem ser todos encaixados e alinhados. A matriz deve fechar na máquina injetora com a pressão de travamento correta e as metades devem se encaixar uniformemente para que não se formem rebarbas. O encaixe é uma operação artesanal. Requer fabricantes de ferramentas qualificados e é difícil comprimi-lo em um cronograma.
A maioria dos fornecedores inclui duas ou três rodadas de teste na cotação. O molde é montado em uma máquina de fundição sob pressão real, são feitos testes, as peças são medidas e as correções são feitas. O material é consumido, o tempo da máquina é alugado e os engenheiros analisam os resultados. Se o teste revelar um problema dimensional ou de padrão de enchimento, o molde volta à oficina para modificação. Alguns fornecedores citam os testes como uma linha opcional; outros os incluem no total. Sempre confirme o que está dentro do número.
Engenharia, aço, usinagem e amostragem explicam o que consta em uma cotação, mas quatro decisões específicas de projeto e produção dominam o preço final. Em ordem de impacto, estão a complexidade da peça, o número de cavidades, o tamanho do molde e o projeto do sistema de resfriamento.
A complexidade é o clássico multiplicador de preços. Considere o que acontece quando uma peça tem um rebaixo, que é qualquer recurso que impede a ejeção direta do molde. O corte inferior força o projetista a adicionar um núcleo deslizante ou dobrável que se move com atuação hidráulica ou mecânica. Um slide acrescenta milhares de dólares ao molde, além de um ponto de manutenção para toda a vida útil da ferramenta. Dois slides podem adicionar dezenas de milhares. Roscas internas, ganchos de encaixe e recursos angulares adicionam mais ferramentas. Cada recurso que complica a direção de ejeção aumenta o número de peças móveis no molde, o tempo de usinagem e o risco de falha em mais de 100.000 disparos.
Por outro lado, recursos que se alinham com a linha de partição agregam pouco custo. Ângulos de inclinação, raios generosos e espessura de parede uniforme não requerem mecanismos extras. O projetista da peça tem mais influência sobre o custo do molde do que o fabricante do molde. Um bom fornecedor, ou uma boa revisão do projeto para capacidade de fabricação, pode identificar as características que direcionam os custos antes de qualquer aço ser cortado.
A contagem de cavidades decide quantas peças são produzidas por disparo. Uma cavidade rende uma peça por ciclo; duas cavidades rendem duas; quatro rendem quatro. Mais cavidades aumentam o preço do molde porque o volume de usinagem e o tamanho do aço aumentam, mas reduzem o custo unitário quando o volume de pedidos é alto. Um molde com duas cavidades pode custar de 60 a 80% mais que o mesmo molde com uma cavidade única, e não dupla, porque a base e o sistema de fixação são compartilhados. Os fornecedores calculam a contagem ideal de cavidades a partir da meta de produção anual, da capacidade da máquina e do peso da peça. Se você precisar apenas de 20.000 peças por ano, um molde de cavidade única geralmente é a escolha racional. Se você precisar de 500.000, a mesma lógica leva a duas ou quatro cavidades.
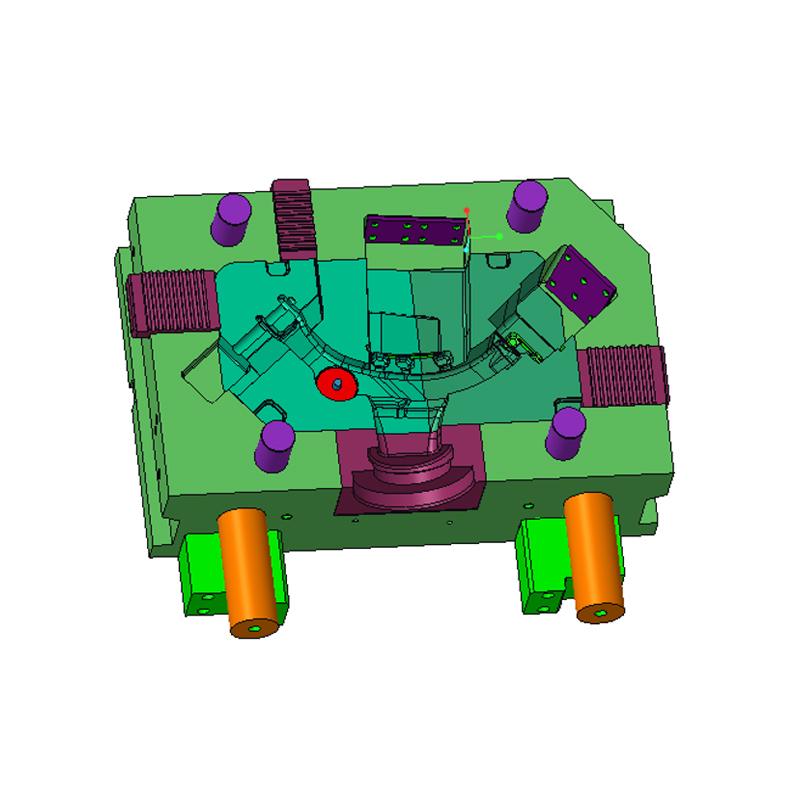
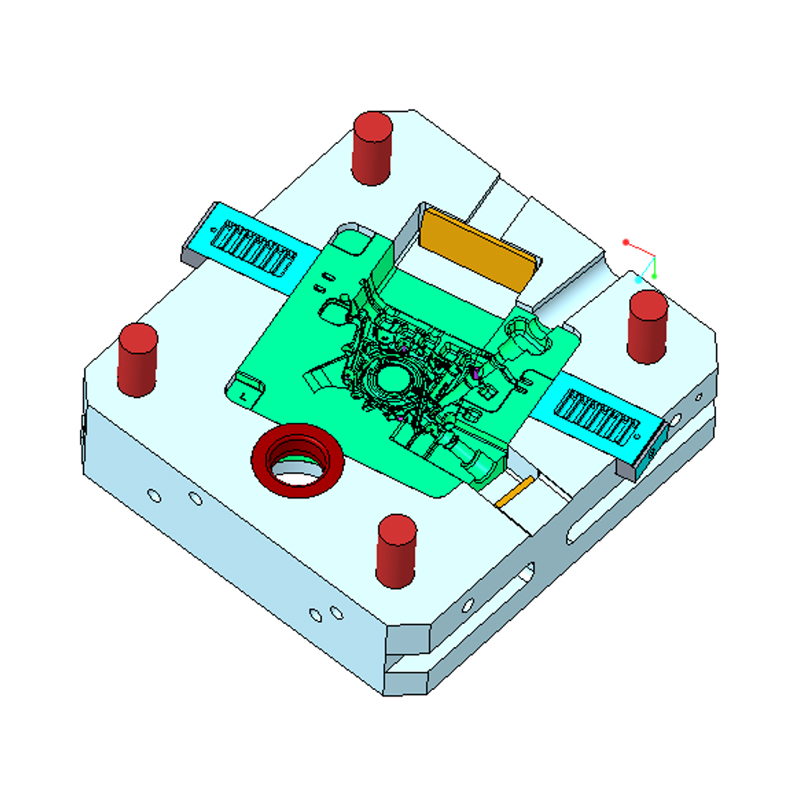
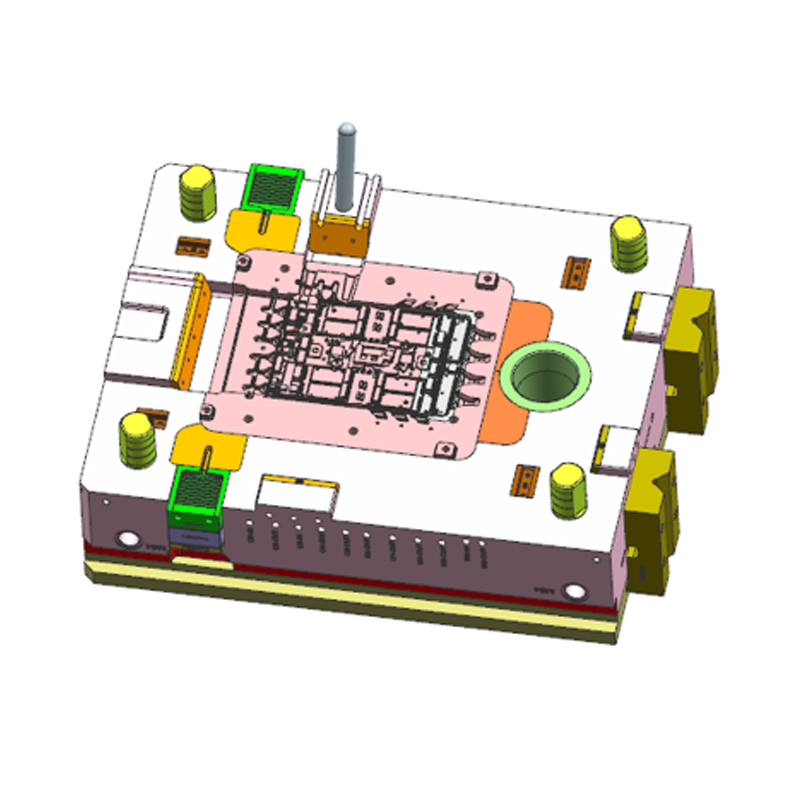
O tamanho externo do molde é definido pela área projetada da peça, pelo número de cavidades e pelo sistema de canais. O tamanho do molde determina qual tonelagem da máquina de injeção é necessária e isso, por sua vez, afeta a capacidade da planta de fundição sob pressão e a taxa horária da máquina. Moldes maiores custam mais em aço, usinagem, tratamento térmico e manuseio. A correlação não é perfeitamente linear, mas é forte. Uma pequena máquina de câmara quente de 150 toneladas para peças de zinco pode acomodar um molde quadrado de apenas 350 mm; uma máquina com câmara fria de 2.200 toneladas para a carcaça do motor requer um molde do tamanho de um carro pequeno. Entre estes dois pontos o custo do ferramental pode variar por um fator de 30. Um bom exemplo de referência é o caixa fundida em liga de alumínio 800t , que se situa no segmento de médio a grande porte do mix de produtos e demonstra quanto design de aço e pastilhas envolve um projeto sério de ferramentas de alumínio.
 Fábrica de caixa fundida sob pressão de liga de alumínio 800T personalizada, fabricantes - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. é um fabricante de caixa fundida sob pressão de liga de alumínio 800T na China e uma fábrica personalizada, detalhes: A liga de alumínio moldada ... Ver Produto →
O resfriamento é o fator de custo menos visível e um dos mais importantes para a produtividade. A taxa na qual a liga fundida solidifica determina o tempo do ciclo e, portanto, o custo por disparo. Linhas de resfriamento simples e perfuradas são baratas e funcionam para peças planas. Canais de resfriamento conformados ou contornados seguem o formato da cavidade e reduzem os pontos quentes, mas exigem brasagem, fabricação aditiva ou estratégias complexas de perfuração, que agregam custos. Na produção de alto volume, um molde com resfriamento superior pode encurtar o ciclo em vários segundos, pagando seu preço mais alto em meses. Para produção de baixo volume, esse cálculo raramente funciona, e um sistema de refrigeração mais simples é mais econômico.
Molde de aço selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
As ligas de zinco são fundidas a temperaturas significativamente mais baixas, portanto um molde de zinco pode ser feito de um aço pré-temperado como P20 ou 1.2738 e ainda pode durar centenas de milhares de tiros. As ligas de alumínio atingem cerca de 610°C na porta de injeção, e a superfície do molde sofre repetidamente choques térmicos severos, de modo que a matriz inevitavelmente desenvolve verificação de calor após um certo número de ciclos. A vida útil da ferramenta para uma pastilha com cavidade de alumínio é normalmente avaliada em 60.000 a 150.000 disparos, após os quais a pastilha é reparada ou substituída. Como a inserção da cavidade é o componente individual mais caro, a vida útil do aço define diretamente o orçamento de manutenção.
Tratamentos complementares também são importantes. Os tratamentos de nitretação, revestimento PVD e óxido reduzem a soldagem e a erosão na superfície da cavidade, melhorando a liberação e prolongando a vida útil entre as revisões. Esses processos acrescentam uma pequena porcentagem ao preço do molde e podem valer a pena o dinheiro investido em peças com núcleos profundos ou com altos requisitos de superfície. Todo o assunto da metalurgia é profundo o suficiente para merecer sua própria discussão, e escrevemos uma página separada sobre como escolher o material certo para moldes de fundição sob pressão de liga de alumínio que cobre os tipos de aço, opções de revestimento e seus efeitos na vida útil da ferramenta.
A liga que você funde não é apenas uma seleção de material; ele define o envelope de projeto térmico e mecânico da ferramenta e, portanto, o orçamento necessário para construí-la. A mesma geometria de peça pode ter custos de molde significativamente diferentes em zinco, alumínio ou magnésio.
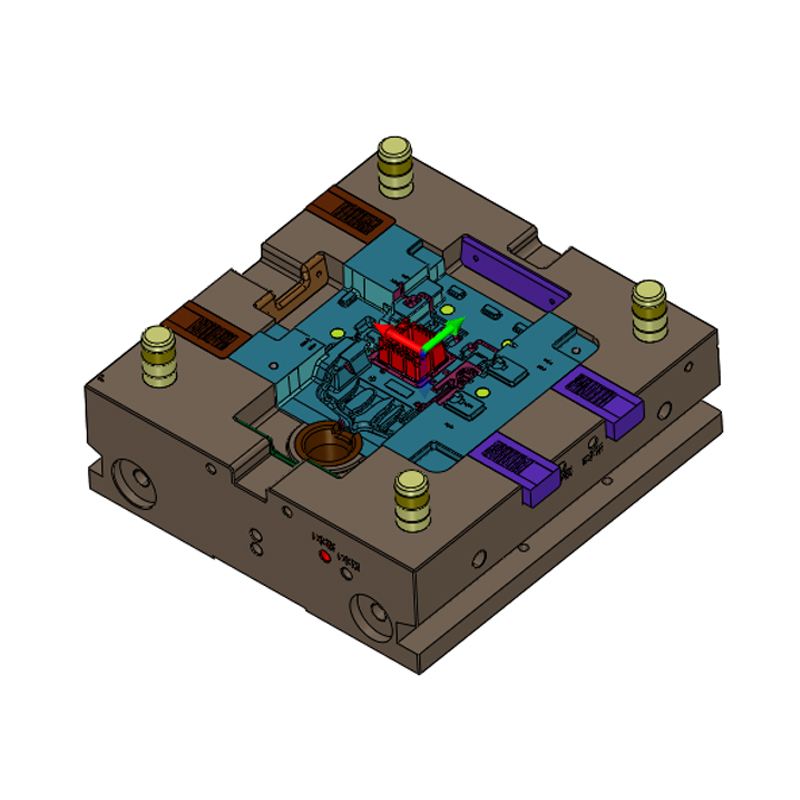
Ligas de zinco melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the Molde de fundição sob pressão de câmara quente 150t que construímos para peças de zinco representam o ponto de entrada mais acessível no processo de fundição sob pressão.
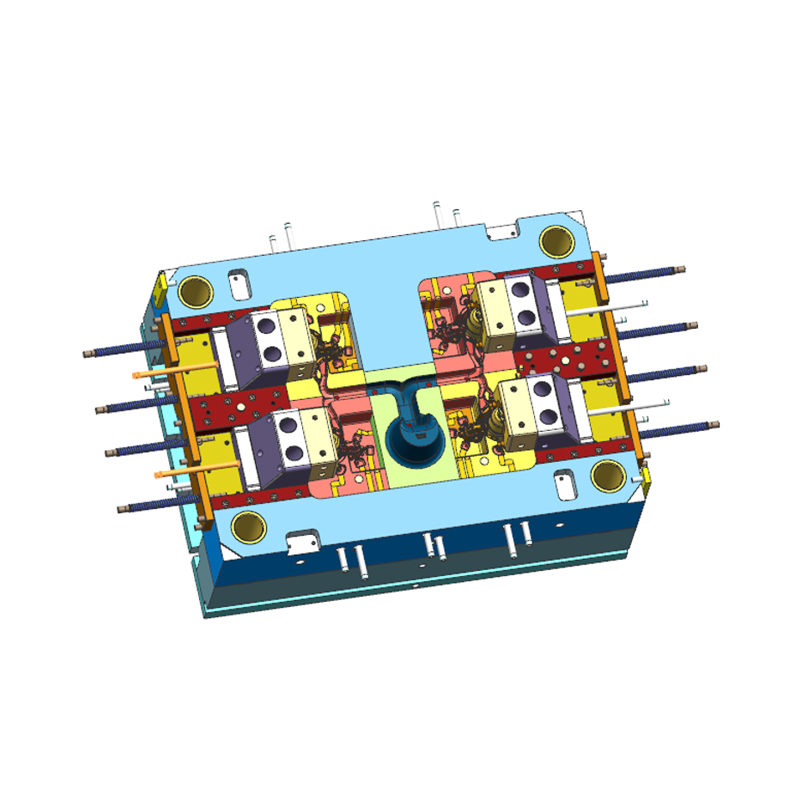
 Fábrica de moldes de fundição sob pressão com câmara quente personalizada 150T, fabricantes - Ningbo NKT também Ningbo NKT Tooling Co., Ltd. é fabricante de moldes de fundição sob pressão de câmara quente 150T na China e fábrica personalizada, detalhes: A câmara quente 150T Di ... Ver Produto →
As ligas de alumínio são fundidas entre 610 e 700°C e exigem aço para trabalho a quente, resfriamento cuidadosamente projetado e um sistema de ejeção robusto. Um molde de alumínio de cavidade única para um suporte simples pode custar entre US$ 18 mil e US$ 35 mil, enquanto um molde de duas cavidades para uma carcaça automotiva com corrediças e inserções custará entre US$ 50 mil e US$ 90 mil. O tamanho da peça é o fator de escala decisivo. Uma grande caixa fechada, como a caixa fundida em liga de alumínio 800t mencionada anteriormente, é normalmente produzida em um molde medindo bem mais de um metro de diâmetro, com múltiplas inserções, um sistema de placa de desgaste pesado e uma rede de resfriamento conectada a uma unidade de controle de temperatura da matriz. Essa ferramenta é uma montagem de várias toneladas e seu preço reflete o volume de aço, as horas de usinagem e os requisitos de manuseio de uma matriz tão grande.
A temperatura de fundição do magnésio é próxima à do alumínio, portanto o aço do molde e os requisitos de resfriamento seguem padrões semelhantes. A principal diferença é a necessidade de sistemas de alto vácuo e controle de processo mais rígido, especialmente para peças automotivas de paredes finas. O preço do molde é comparável ao de ferramentas de alumínio do mesmo tamanho e complexidade. Os moldes de magnésio também tendem a exigir mais atenção ao tratamento de superfície e vedação porque o magnésio é quimicamente reativo no seu estado fundido. Se a peça for um componente estrutural leve, como um suporte de direção ou uma viga transversal, o custo do ferramental é muitas vezes justificado pela economia de peso que isso permite.
A maioria dos fornecedores profissionais de moldes elabora uma cotação a partir de uma estimativa de custos de baixo para cima, em vez de uma estimativa. O procedimento segue a mesma lógica em todo o setor, mesmo que os números específicos variem de loja para loja.
Primeiro, o fornecedor analisa o modelo da peça e identifica a linha de partição, corrediças, machos, inclinação, localização da porta e requisitos de ejeção. A partir desta análise, um engenheiro estima o número de horas de projeto do molde e prepara uma configuração preliminar do molde. Segundo, o tamanho da estrutura do molde é determinado a partir da área projetada e da profundidade da peça. O fornecedor calcula o volume de aço na base e nas pastilhas, multiplica pelo custo por quilo da classe selecionada e acrescenta o tratamento térmico. Terceiro, o tempo de usinagem é estimado: desbaste CNC, semiacabamento, acabamento, EDM, corte com fio e polimento. Essas horas são multiplicadas pelas taxas da loja. Como essas taxas incluem depreciação da máquina, mão de obra e despesas gerais, um fabricante de moldes que investiu em usinagem avançada de cinco eixos frequentemente citará taxas horárias mais altas, mas menos horas.
Quarto, os componentes padrão, incluindo pinos ejetores, pilares guia, pinos de retorno, buchas de entrada, bicos de água, interruptores de limite e guias deslizantes, são adicionados pelo preço de catálogo mais uma margem de lucro. Quinto, são aplicadas horas de montagem e montagem. Por fim, o fornecedor adiciona o custo de testes, inspeção e gerenciamento de projeto e, em seguida, aplica despesas gerais e margem de lucro.
O resultado é um número tão bom quanto a integridade das informações da peça. Um desenho parcial, uma liga indefinida ou um requisito de acabamento superficial não declarado produzirá uma cotação provisória. Quando os compradores fornecem dados CAD completos, classificação do material, quantidade anual e preferência de tonelagem da máquina, a cotação se torna muito mais confiável e o tempo de preparação diminui.
Os compradores frequentemente perguntam por que um molde específico é tão caro quando a peça em si parece simples. A resposta aparece quando o custo do ferramental é distribuído pelo número de peças fundidas produzidas. Um molde de alumínio de US$ 40.000 tem um custo por peça de US$ 0,80 em uma produção de 50.000 peças e de US$ 0,08 em 500.000 peças. O molde é um investimento cujo custo é recuperado através do baixo custo unitário da fundição sob pressão.
| Volume total de produção | Custo do molde por peça | Contexto |
|---|---|---|
| 10.000 peças | US$ 4,00 | Prototipagem de baixo volume ou produto de nicho |
| 50.000 peças | US$ 0,80 | Operação típica automotiva ou industrial de médio volume |
| 100.000 peças | US$ 0,40 | Componente automotivo ou de consumo de alto volume |
| 500.000 peças | US$ 0,08 | Produção em massa, onde a fundição sob pressão é totalmente econômica |
A tabela ilustra porque o preço do molde nunca deve ser considerado isoladamente. Se o volume planejado for de apenas 5.000 peças, a usinagem CNC de peças de tarugos poderá ser mais barata, e as ferramentas de fundição em areia poderão ser ainda mais baratas. Se o volume planejado for 200.000, qualquer dólar extra gasto em duas cavidades, aço superior ou melhor resfriamento poderá reduzir o tempo de ciclo e o custo unitário por uma margem significativa.
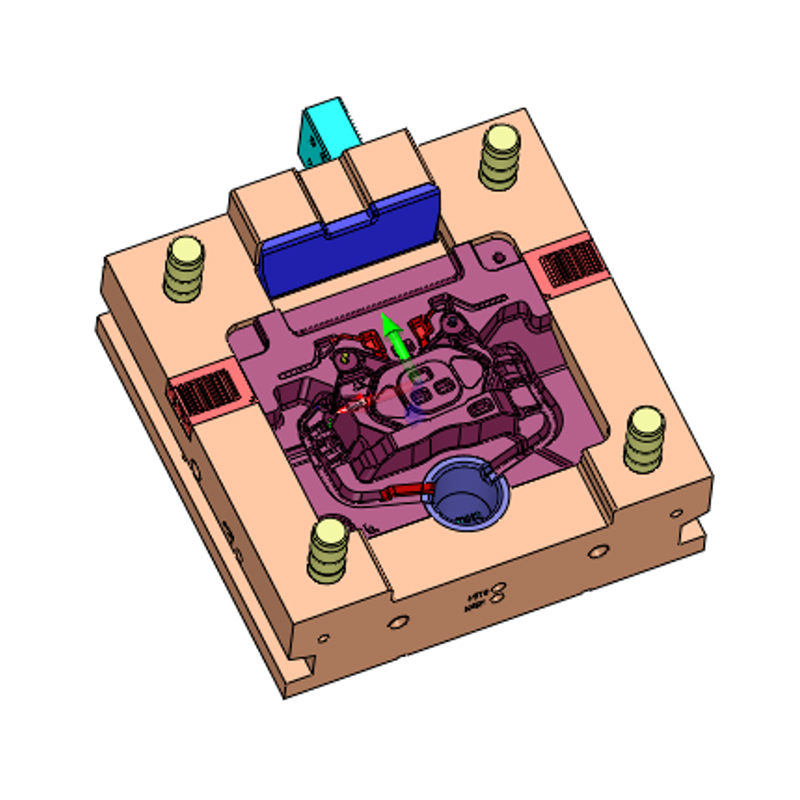
Especificamente para transmissões de veículos elétricos, a tendência de escala é inconfundível. Habitação e peças estruturais, como o Carcaça do motor de fundição sob pressão em liga de alumínio 2200t são produzidos em grandes quantidades em grandes células de máquinas, e o custo do molde, embora seja uma linha de seis dígitos no orçamento do projeto, é rapidamente diluído pelas centenas de milhares de unidades produzidas a partir da ferramenta. A mesma lógica se aplica a carcaças de transmissão, placas de compartimentos de bateria e camisas de resfriamento, onde a alta demanda anual torna uma ferramenta robusta e cara a escolha mais econômica durante a vida útil do programa.
 Fábrica de carcaça de motor de fundição sob pressão de liga de alumínio 2200T personalizada, fabricantes - N Ningbo NKT Tooling Co., Ltd. é um fabricante de carcaça de motor de fundição sob pressão de liga de alumínio 2200T na China e uma fábrica personalizada, detalhes: O 2200T ... Ver Produto →
Quando comparado com alternativas, o custo do molde de fundição sob pressão aparece sob uma luz mais justa.
As ferramentas de fundição em areia são muito mais baratas. Padrões e caixas de núcleo para fundição em areia podem ser produzidos por alguns milhares de dólares, e o processo tolera baixos volumes. Mas cada peça fundida em areia requer mais material, mais usinagem de acabamento e mais inspeção, e a taxa de produção é muito menor. Quando os volumes ultrapassam alguns milhares de peças por ano, a vantagem do custo por peça da fundição sob pressão normalmente supera o maior investimento em moldes.
A usinagem CNC evita quase inteiramente o uso de ferramentas em uma abordagem usinada a partir do tarugo. A ausência de taxa de molde torna a usinagem atraente para peças únicas e lotes muito pequenos. Mas o custo recorrente da peça é muito maior devido ao desperdício de material, horas de máquina e trabalho manual. Em quantidades em torno de 1.000 a 2.000 peças, a curva de custo se cruza e a fundição sob pressão fica mais barata mesmo depois que o molde é incluído. Para peças de 2.000 a 10.000 unidades por ano, a comparação fica restrita e a decisão depende dos requisitos de geometria, material e acabamento.
Outras variantes de fundição, como fundição de baixa pressão ou fundição por compressão, têm suas próprias regras de ferramentas. A fundição por compressão, frequentemente usada para peças estruturais de alta integridade, normalmente requer ferramentas mais robustas e mais caras do que a fundição sob pressão comum. A compensação são propriedades mecânicas mais altas e melhor estanqueidade à pressão em aplicações críticas. Cada processo tem um ponto de equilíbrio que depende da geometria e do volume da peça, portanto compare os custos totais em vez da taxa inicial de ferramentas apenas.
A maior parte do preço do molde está fixada no design da peça antes que qualquer fornecedor o veja. Uma revisão do projeto para capacidade de fabricação é uma ferramenta de redução de custos que se paga várias vezes. Estas são as áreas com maior alavancagem.
Além do design das peças, as economias mais evidentes vêm da adequação da ferramenta ao volume anual real. Um molde de duas cavidades custa mais, mas se você usar apenas 20.000 peças por ano, as cavidades extras ficarão ociosas. Selecione antecipadamente a tonelagem da máquina; se você já possui uma máquina de 800 ou 1.650 toneladas, informar ao fornecedor o modelo exato permite que ele projete a base do molde para aquela placa e evite aço desnecessário.
Por fim, consolide as informações na RFQ. Defina a liga, o requisito de revestimento, o padrão de amostragem, a máquina de produção, se for fixa, e o cronograma de entrega esperado. Uma RFQ completa reduz o tempo de cotação, evita suposições e permite que o fornecedor otimize a ferramenta em vez de adicionar um prêmio de risco pela incerteza.
A citação é essencial, mas não é o quadro completo. O custo real de entrega de um molde inclui seus modos de falha e carga de manutenção. Sempre que você avaliar um fornecedor de moldes de fundição sob pressão, pergunte o seguinte.
As respostas revelam se o fornecedor está cotando um molde ou uma solução de produção. Um fabricante de moldes sério discutirá os ciclos de injeção, a eficácia do resfriamento e o custo total por peça, em vez de apenas o preço da ferramenta. Também ajuda perguntar sobre o histórico do fornecedor com projetos semelhantes. Um molde para um componente de alumínio crítico para a segurança é a soma de milhares de pequenas decisões, e a experiência com a mesma classe de peças reduz de forma mensurável o risco de uma revisão tardia e cara.
Para referência, entender a posição do seu fornecedor no setor também é importante. Uma empresa com seu próprio histórico de engenharia, uma oficina mecânica moderna e um histórico documentado em moldes de fundição sob pressão de alta pressão está em uma posição mais forte para gerenciar esses riscos. O histórico de nossa empresa é descrito em detalhes na página sobre, incluindo a progressão de um estúdio de design de matrizes para a fabricação de moldes em grande escala para ligas de alumínio, magnésio e zinco.
O custo típico de um molde de fundição sob pressão varia de alguns milhares de dólares para ferramentas simples de zinco a algumas centenas de milhares de dólares para grandes estruturas automotivas de alumínio. A propagação é normal e esperada. A posição do seu próprio projeto dentro dessa faixa é controlada pela complexidade da peça, pela liga escolhida, pelo número de cavidades e pelo volume de produção. Cada fornecedor calcula o custo do molde a partir dos mesmos blocos funcionais: engenharia, aço, usinagem, componentes, montagem e amostragem. A cotação mais barata não é igual ao custo total mais baixo, e o valor real do molde é capturado em disparos, tolerâncias, tempo de ciclo e intervalos de manutenção.
Para obter um orçamento preciso e competitivo, conclua o projeto da peça, defina os requisitos de material e superfície, indique o volume anual e entre em contato com os fornecedores com informações completas. O tempo investido no trabalho de projeto para fabricação e na adequação da capacidade do ferramental à necessidade real de produção reduzirá o preço do molde mais do que qualquer tática de negociação. Quando o molde é bem projetado para a liga fundida e o volume da peça, ele se torna um ativo de produção durável, em vez de um item de linha a ser minimizado.
Estrada Wangshan, distrito de Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Direitos autorais © Ningbo NKT Tooling Co., Ltd. Todos os direitos reservados.

